欢迎光临东莞市博鑫盛精密五金有限公司网站!
 服务咨询热线:138-2360-4876
欢迎光临东莞市博鑫盛精密五金有限公司网站!
服务咨询热线:138-2360-4876
专业五金制品一站式喷涂服务商为您量身提供适合的产品解决方案
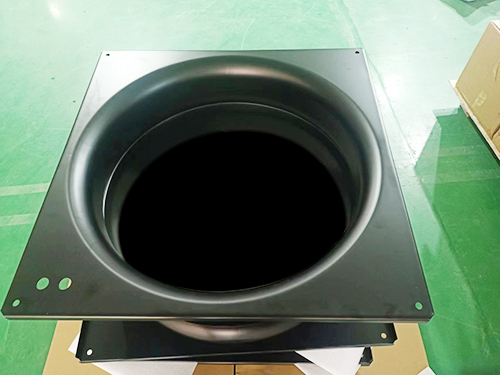
深圳五金喷涂就是给金属五金件表面喷上一层漆或粉,既能防锈防腐,也能让产品外观更漂亮,常见的有喷粉、烤漆和静电喷涂等方式。

关于我们about us
公司简介 企业风采 厂房设备 产品应用产品中心Product Center
五金烤漆 五金喷涂 五金配件 查看更多+新闻中心News
公司动态 行业资讯 常见问题联系我们Contact us
电 话:138-2360-4876 联系人:况先生 邮 箱:84693145@163.com 地 址:东莞市凤岗镇竹尾田村永基工业园关注我们Focus on us
 手机网站微信公众号

