深圳五金喷涂就是给金属件表面喷上一层保护或装饰涂层,常见的有静电喷粉和烤漆两种,主要用来防锈、耐磨和美化外观。
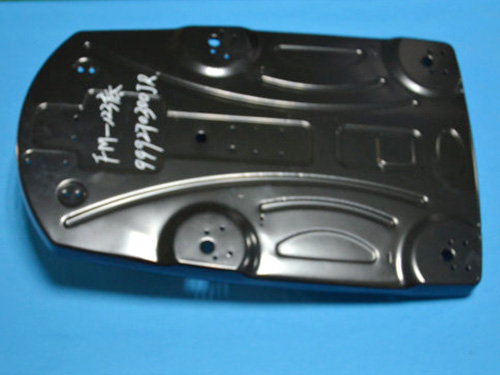
下面来看一下深圳五金喷涂加工的质量如何保证?
一、产前确认(源头防错,打样封样)
1. **技术标准先对齐,签书面工艺单**
确认基材(铝 / 锌合金 / 冷轧钢 / 不锈钢)、工艺(喷粉 / PU 喷油 / 氟碳)、色号(潘通 / RAL、色板封样)、光泽、膜厚、盐雾、百格、耐磨、遮蔽区域、装配尺寸要求;**封样件双方签字留存,作为验收基准**。
自动车床小件重点标注:螺纹、装配配合面不能厚膜,避免装配卡死。
2. **来料检验(IQC)**
检查工件油污、切削液、焊渣、砂眼、毛刺、氧化、指纹;CNC / 自动车床件残留切削油是掉漆高发元凶,油污重的工件提前预脱脂;基材不良直接退回,不流入喷涂线。
3. **涂料管控**
选用品牌粉 / 油漆(老虎、PPG、阿克苏等),每批查材质证明、RoHS;油漆严格配比固化剂、稀释剂;粉末防潮、回收粉定期过筛,避免杂质、缩孔、针孔。
二、前处理(最重要,决定会不会掉漆、起泡)
深圳这边铝件主流**硅烷处理**,铁件磷化;正规自动前处理线是多槽连续式,不能简单擦一擦就喷:
流程:脱脂除油 → 水洗 → 表调 → 转化膜(硅烷 / 磷化)→ 纯水漂洗 → 烘干
- 管控:槽液浓度、PH、温度、浸泡时间定期化验;纯水水质达标;水洗不干净会返锈、附着力差
- 简单判定方法:水破试验(水膜连续不收缩),不合格不进入喷涂房
很多低价小厂跳过硅烷,铝件短期就起泡掉漆,这是最常见坑。
三、喷涂环境与设备管控(控灰尘、色差、膜厚不均)
1. **洁净环境**
喷油(尤其是高光、数码外壳)用**万级 / 十万级无尘房**;喷粉房保持负压,减少粉尘落在工件表面;车间恒温恒湿(23±2℃、湿度 40–60%),湿度太高容易针孔、失光;压缩空气必须干燥除水除油,空压机定时排水。
2. **设备参数标准化**
自动线(金马、瓦格纳静电枪)固定电压、出粉量、走枪速度、枪距;工件接地良好、挂点干净;复杂件、内腔、边角提前规划走位,防止边角薄粉、积粉;薄喷多层,不一次厚喷(流挂、橘皮、针孔)。
3. **遮蔽保护**
螺纹、定位孔、导电区用耐高温胶塞、高温胶带遮蔽,避免涂层影响装配和功能。
四、固化烘烤(很多不良来自炉温不准)
看工件金属温度,不是只看烘箱表温**:
- 喷粉:180–200℃,保温 10–15min;
- PU 液体烤漆:120–140℃;氟碳 PVDF 更高;
- 用炉温跟踪仪每批次测温,记录曲线;温度不够→固化不足、容易刮掉;超温→变色、粉层变脆;厚工件要考虑蓄热、升温滞后问题。
烘烤后缓慢冷却,急冷容易应力开裂。
五、下线检测(QC,必做项目)
标配仪器:膜厚仪、色差仪、光泽仪、百格刀、盐雾机、硬度铅笔、耐磨钢丝绒测试机
- 外观:灰尘、颗粒、流挂、橘皮、缩孔、漏喷、色差、划伤
- 膜厚:喷粉 60–120μm;普通喷油 25–45μm;按客户公差管控
- 附着力:百格测试(1mm 方格,3M 胶带撕拉,0 级最优)
- 功能性:盐雾(铝件 48h/100h;铁件 200–500h)、铅笔硬度、耐磨、MEK 溶剂擦拭;高端订单送第三方 SGS
- 尺寸抽检:精密五金、自动车床小件重点测配合尺寸,防止涂层超差装配干涉
检验方式:首件确认(每换色、换批次先做首件)+ 巡检 + 末件比对;不合格区分返工、报废,返工件打磨干净重新前处理,禁止直接重喷。
六、生产管理、追溯与交付防护
1. **批次追溯**:工单、材质、涂料批号、炉温记录、测试报告一一对应,出问题快速定位
2. **三检制度**:喷涂工自检、同岗位互检、QC 专检;异常停线
3. **包装防护**:软隔纸、气泡袋,工件之间不直接摩擦,高光件单独隔离,避免出货后擦花(深圳数码类外壳对此要求较高)
 服务咨询热线:138-2360-4876

 手机网站

