东莞五金喷涂是通过喷枪将涂料分散成均匀雾滴,施涂于金属工件表面形成保护或装饰涂层的工艺,主要包括喷粉、喷漆、电泳、烤漆等类型,需经过前处理、喷涂、固化三大环节。
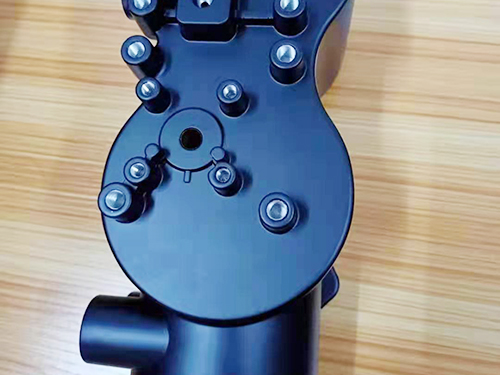
下面来看一看东莞五金喷涂质量管控重点有哪些方面?
1、来料与前处理(第一核心,附着力不良 90% 来源于此)
(1. 来料检查:工件焊渣、毛刺、油污、氧化皮、砂眼;焊疤要打磨平整,油污必须清理干净
(2. 脱脂管控:药剂浓度、温度、浸泡 / 喷淋时间;油污残留会造成**缩孔、掉粉、针孔**
(3. 转化膜 / 磷化:控制药槽浓度、pH、温度,保证形成均匀致密转化膜;铝件严禁除油后残留水印
(4. 水洗:多道水洗 + 纯水洗,防止槽液污染工件;**脱水烘干必须完全无水**,残留水分烘烤起泡
(5. 挂具:挂点导电良好,定期清理挂具上旧涂层,导电不良会局部缺粉
2、喷涂工序管控
(1. 粉末原料:核对色号、批次,留样对比;新旧粉混合要验证;粉房定期筛粉,去除粗颗粒
(2. 静电参数:电压、电流、出粉量、枪距、往复机速度;深腔件法拉第笼效应容易露底,需补喷
(3. 喷房环境:洁净度、温湿度;粉尘是颗粒不良主要来源;压缩空气除水除油
(4. 膜厚管控:50~80μm 常规;测厚仪抽检;膜厚太薄露底,太厚流挂、橘皮、冲击差
(5. 遮蔽保护:螺纹孔、装配定位面、装配密封位做好遮蔽,防止喷粉影响装配
3、固化烘烤(关键,欠烤 / 过烤都报废)
(1. 炉温跟踪测试,**以工件实际金属温度为准,不是炉表温度**
(2. 欠烤:涂层交联不足,附着力差、易刮伤、耐溶剂差
(3. 过烤:涂层发黄、变脆、冲击开裂
(4. 炉内热风均匀性,避免局部温差造成色差
4、成品检验项目
(1. **外观**(分 A/B/C 面判定):颗粒、针孔、缩孔、流挂、露底、色差、橘皮、气泡、划痕;标准光源箱比对颜色 ΔE
(2. **附着力**:百格测试,胶带拉扯,0/1 级合格,涂层不能脱落
(3. **膜厚**:涡流 / 磁性测厚仪抽检
(4. **力学性能**:冲击、铅笔硬度;客户要求做盐雾测试(中性盐雾)
(5. 装配试配:检查遮蔽位置螺纹、孔位是否正常
5、环境与仓储
1. 喷房湿度不能过高,高湿容易静电不稳、针孔
2. 成品冷却后再打包;包装用保护膜、珍珠棉,铝 / 钣金件涂层容易磕碰划伤
3. 成品存放干燥通风,避免潮湿、化学品气体腐蚀涂层
 服务咨询热线:138-2360-4876


 手机网站

