深圳五金喷涂一般分为液体喷油(油漆喷涂)和粉末喷涂(喷粉),将涂料均匀覆盖在金属基材表面,经过烘烤固化,起到防腐、防锈、装饰、手感提升作用;
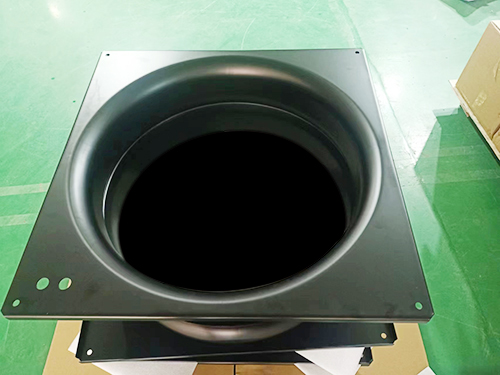
那么,关于五金喷涂日常品质管控要点有哪些,大家知道吗?
一、来料管控(喷涂前工件)
1. 工件表面:无油污、铁屑、毛刺、严重氧化皮、锈蚀;油污会直接造成后续掉漆。
2. 材质确认:铝、钢、锌合金工艺不一样,不锈钢需粗化处理,否则附着力差。
3. 尺寸检查:尖锐边角提前处理,尖角容易积厚粉 / 油漆,易崩边。
4. 批次区分:不同材质、不同供应商工件分开,禁止混批。
二、前处理管控(最核心,决定附着力)
前处理:除油→水洗→磷化 / 钝化→烘干
1. 定时检测槽液浓度、PH 值,定期更换槽液,防止槽液失效。
2. 水洗必须干净,避免工件表面残留药剂,造成漆膜针孔、发花。
3. 烘干确认:工件完全干燥,不能带水汽进入喷涂房。
4. 巡检:工件表面水膜连续(水破试验),若水膜断开 = 除油不干净,禁止上线喷涂。
三、喷涂车间环境管控
1. 洁净度:喷房定期清理粉尘、积粉;灰尘是颗粒不良主要来源。
2. 温湿度管控:湿度太高容易针孔、橘皮;太干燥容易静电火花、粉尘飞扬。
3. 人员:佩戴无尘手套、无尘服,禁止徒手触碰工件待喷面。
4. 喷枪 / 静电发生器:定期清洁,检查气压、静电电压,保证出粉 / 出油均匀。
四、涂料 / 粉末物料管控
1. 色粉 / 油漆按批次留样,核对色板;新批次先做小试,确认色差。
2. 储存:密封存放,远离高温;油漆注意保质期。
3. 出口产品:涂料、色粉纳入 RoHS2.0 管控,索要材质报告。
4. 定期过滤油漆,去除杂质。
五、喷涂过程参数巡检(每班首件 + 巡检)
1. 膜厚管控:定时测漆膜厚度,太薄防锈差,太厚易流挂、橘皮、崩边。
喷粉常规:60~100μm;液体喷油一般 15~40μm。
2. 枪距、走枪速度、气压稳定,避免局部薄喷、积料。
3. 首件确认:色差、外观、百格附着力,首件合格才能批量生产。
4. 定时抽检,记录参数,参数变动必须重新做首件。
六、烘烤固化管控
1. 监控炉温(炉温测试仪实测,不要只看仪表),温度、保温时间按涂料要求。
2. 温度不足:固化不完全,附着力差、容易划伤;温度过高:漆膜发黄、变脆。
3. 工件摆放:不能堆叠,工件之间留间隙,保证受热均匀,避免局部固化不良。
七、成品检验项目(IQC)
1. **外观**:颗粒、针孔、流挂、橘皮、漏喷、薄喷、划伤、起泡、积粉。
2. **色差**:与标准色板对比,自然光下目视,必要时用色差仪。
3. **附着力测试(百格测试)**:划格后贴胶带撕扯,漆膜脱落量判定合格与否。
4. **膜厚测试**:多点抽检,确认膜厚在标准范围。
5. 可选抽检:盐雾测试(防锈要求高产品)、硬度测试(铅笔硬度)、耐摩擦测试。
八、冷却、转运、包装管控
1. 烘烤后的工件充分冷却再堆叠,高温堆叠容易粘漆、压伤。
2. 工件之间垫离型纸 / 保护膜,防止互相摩擦刮花表面。
3. 成品轻拿轻放,禁止硬碰撞。
4. 包装环境干燥,避免受潮。
九、不良品管控
1. 不良分类隔离标识(颗粒、掉漆、色差等),防止混入良品。
2. 返工件评估:可返喷的工件要重新做前处理;严重不良直接报废。
十、记录与持续管控
1. 做好生产记录:批次号、涂料批号、炉温、首件报告、巡检记录。
2. 定期设备保养:清理喷房、回收系统、烘箱,维护喷枪。
 服务咨询热线:138-2360-4876

 手机网站

